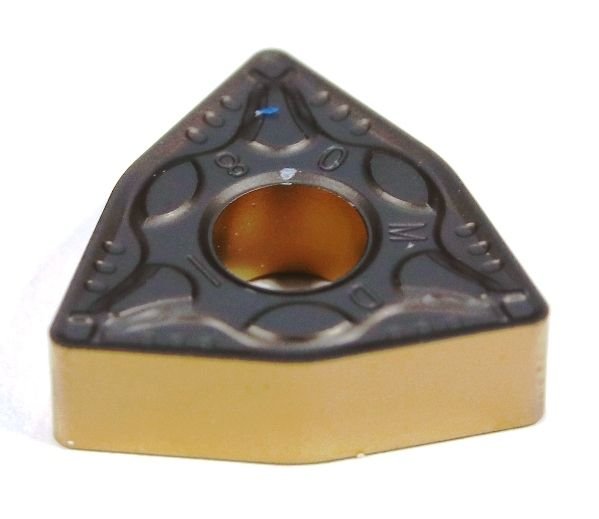
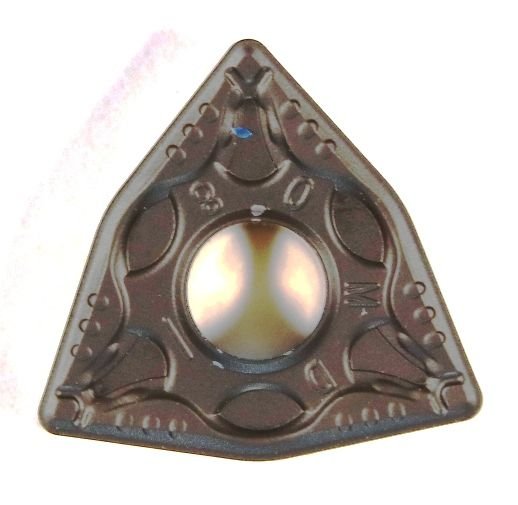
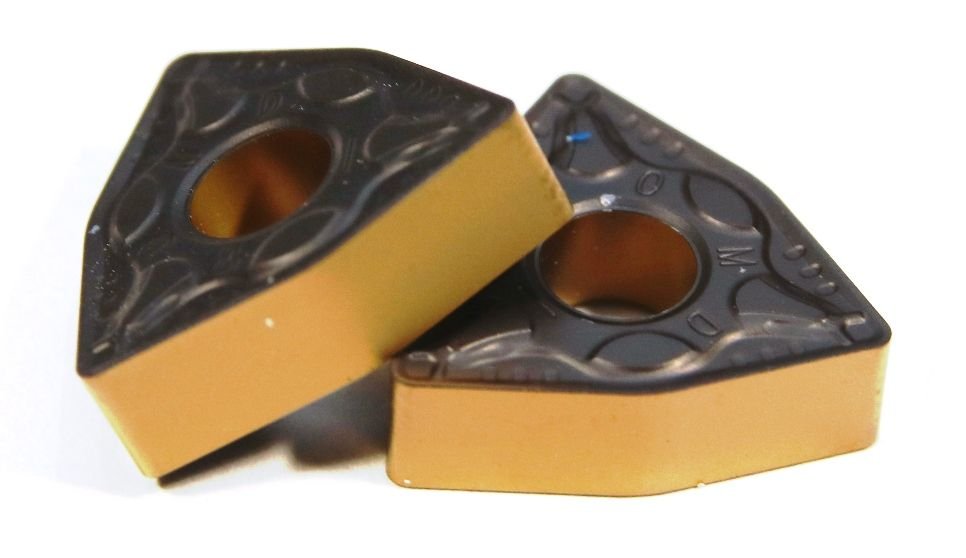
VBD CARBE WNMG 080408 MC P025


Soustružnická vyměnitelná břitová destička CARBE WNMG 080408 MC P025 je určena především pro střední obrábění běžných konstrukčních a legovaných ocelí, ale lze ji využít také pro… Read more
Order number: HS-CB-00009-2
Product description
Soustružnická vyměnitelná břitová destička CARBE WNMG 080408 MC P025 je určena především pro střední obrábění běžných konstrukčních a legovaných ocelí, ale lze ji využít také pro soustružení nerezových ocelí. Negativní, oboustranná geometrie s úhlem špičky 80° nabízí 6 využitelných řezných hran a rádius špičky 0,8 mm. Speciálně navržený utvařeč třísky MC podporuje plynulý řez a efektivní kontrolu tvorby třísek při středních řezných podmínkách. Karbidová jakost P025 s CVD povlakem zajišťuje dobrou odolnost proti opotřebení, tepelnou stabilitu, pevnost řezné hrany a spolehlivý výkon při soustružení ocelových materiálů.
Technické parametry – rozměry dle ISO
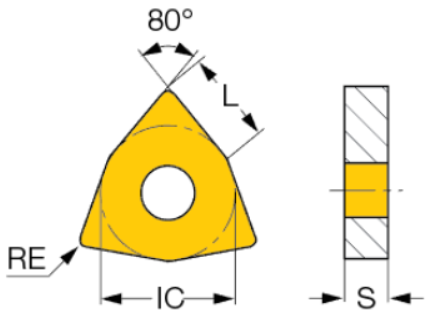
- ISO označení: WNMG 080408
- Tvar destičky: W – trigon, 80°
- Průměr vepsané kružnice (IC): 12,70 mm
- Délka řezné hrany (L): 8,69 mm
- Tloušťka destičky (S): 4,76 mm
- Průměr upínacího otvoru (d₁): 5,16 mm
- Poloměr špičky (RE): 0,80 mm
- Úhel špičky (ε): 80°
- Úhel hřbetu (α): 0°
- Toleranční třída: M
- Počet řezných hran: 6
- Provedení: negativní, oboustranné
Doporučené řezné podmínky:
2. Oceli (ISO P) – např. S235, S355, C45
- Řezná rychlost (Vc): 180–240 m/min
- Posuv (f): 0,15–0,30 mm/ot.
- Hloubka řezu (ap): 0,5–3,0 mm
1. Nerezové oceli (ISO M) – např. 1.4301, 1.4404
- Řezná rychlost (Vc): 110–160 m/min
- Posuv (f): 0,12–0,25 mm/ot.
- Hloubka řezu (ap): 0,5–2,5 mm
Uvedené hodnoty jsou orientační pro běžné soustružení. Optimální řezné podmínky závisí na obráběném materiálu, stabilitě stroje, chlazení a požadované kvalitě povrchu.
Užitečné tipy pro soustružení s CARBE WNMG 080408 MC P025:
- Správné lámání třísek: Utvařeč MC nejlépe funguje při středních posuvech a hloubkách řezu. Při příliš malém úběru mohou vznikat dlouhé, špatně odvoditelné třísky.
- Chlazení při soustružení: Při obrábění běžných ocelí lze podle řezných podmínek využít suché obrábění nebo chlazení. Při soustružení nerezi doporučujeme dostatečný a rovnoměrný přívod řezné kapaliny. Pomáhá omezit přehřívání břitu a nalepování obráběného materiálu.
- Nastavení řezných podmínek: Začněte na nižších doporučených hodnotách a postupně je upravujte podle stability obrábění, tvorby třísek a opotřebení destičky.
- Volba správné geometrie: Utvařeč MC je vhodný především pro střední obrábění ocelí. Pro jemné dokončování s malým přídavkem je vhodnější jemnější dokončovací geometrie, zatímco pro těžké hrubování doporučujeme robustnější hrubovací utvařeč.
- Výběr poloměru špičky: Rádius R0,8 mm poskytuje dobrou pevnost řezné hrany a stabilitu při středním soustružení. Pro lehčí dokončovací operace a nižší řezné síly může být vhodnější špička R0,4 mm.
Využijte naší služby aplikačního technika:
Nejste si jisti výběrem správné břitové destičky nebo nastavením řezných podmínek? Náš aplikační technik vám rád poradí s výběrem vhodného nástroje podle obráběného materiálu a konkrétní aplikace. Pomůže vám také s optimalizací obrábění, zvýšením životnosti nástrojů a snížením výrobních nákladů. Kontaktujte naše obchodní zástupce pro domluvení testů VBD přímo u Vás !
Parameters
| Skladem | No |
| Aplikační oblast | Dokončování, Střední obrábění |
| Druh obráběného materiálu | Nerez, Ocel |