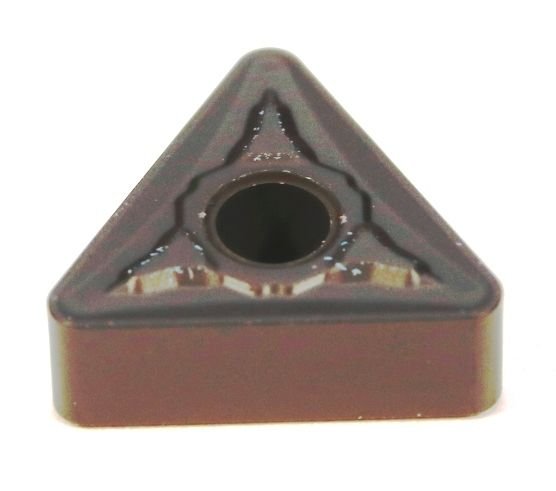
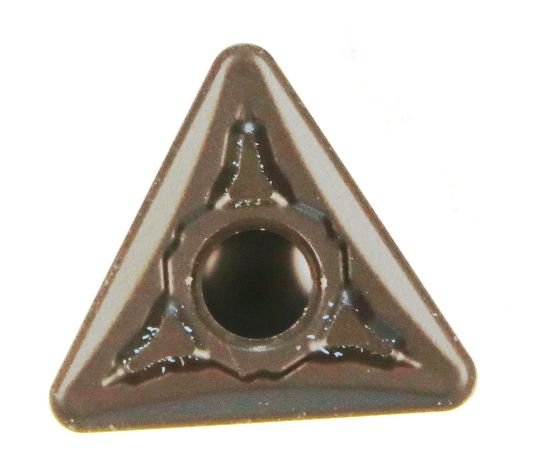
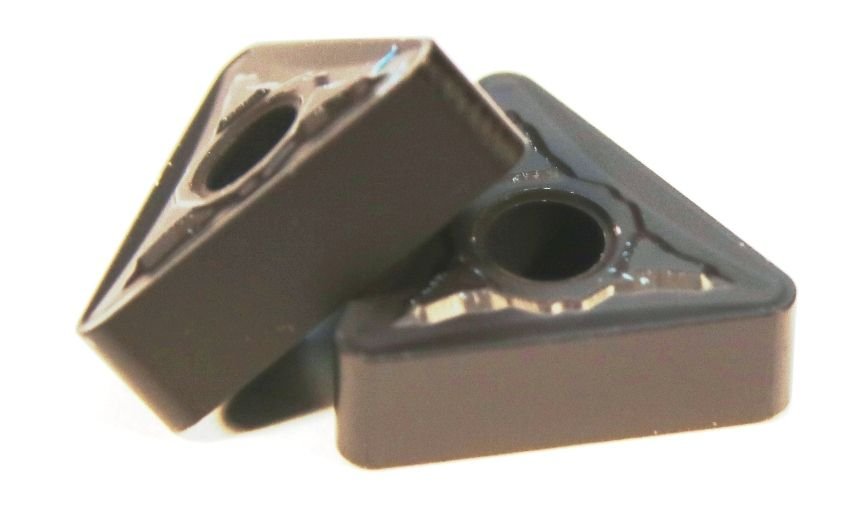
VBD CARBE TNMG 220412 RO P030


Soustružnická vyměnitelná břitová destička CARBE TNMG 220412 RO P030 je určena především pro hrubovací obrábění běžných konstrukčních a legovaných ocelí, ale lze ji využít také pro… Read more
Order number: HS-CB-00032
Product description
Soustružnická vyměnitelná břitová destička CARBE TNMG 220412 RO P030 je určena především pro hrubovací obrábění běžných konstrukčních a legovaných ocelí, ale lze ji využít také pro soustružení vybraných nerezových ocelí a litin. Negativní, oboustranná geometrie s úhlem špičky 60° nabízí 6 využitelných řezných hran a rádius špičky 1,2 mm. Robustní utvařeč třísky RO podporuje efektivní lámání třísek, stabilitu řezného procesu a spolehlivý úběr materiálu při vyšších posuvech a hloubkách řezu. Odolná karbidová jakost P030 s vícevrstvým CVD povlakem zajišťuje vysokou odolnost proti opotřebení, dobrou tepelnou stabilitu a spolehlivý výkon při náročném soustružení ocelových materiálů.
Technické parametry – rozměry dle ISO
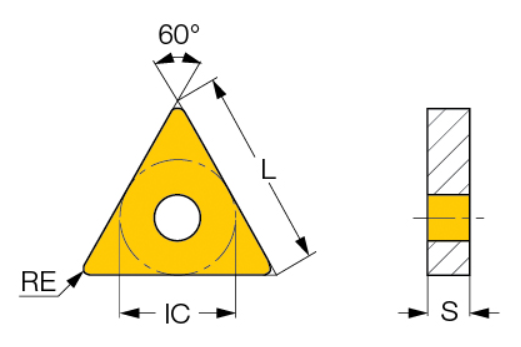
- Tvar destičky: T – trojúhelník, 60°
- Průměr vepsané kružnice (IC): 12,70 mm
- Délka řezné hrany (L): 22,00 mm
- Tloušťka destičky (S): 4,76 mm
- Průměr upínacího otvoru (d₁): 5,16 mm
- Poloměr špičky (RE): 1,20 mm
- Úhel špičky (ε): 60°
- Úhel hřbetu (α): 0°
- Toleranční třída: M
- Počet řezných hran: 6
- Provedení: negativní, oboustranné
Doporučené řezné podmínky:
1. Oceli (ISO P) – např. S235, S355, C45, 42CrMo4
- Řezná rychlost (Vc): 180–280 m/min
- Posuv (f): 0,20–0,45 mm/ot.
- Hloubka řezu (ap): 1,0–5,0 mm
2. Nerezové oceli (ISO M) – např. 1.4301, 1.4404
- Řezná rychlost (Vc): 100–160 m/min
- Posuv (f): 0,20–0,35 mm/ot.
- Hloubka řezu (ap): 1,0–3,0 mm
3. Litiny (ISO K) – např. EN-GJL-250, EN-GJS-400
- Řezná rychlost (Vc): 140–220 m/min
- Posuv (f): 0,20–0,40 mm/ot.
- Hloubka řezu (ap): 1,0–4,0 mm
Uvedené hodnoty jsou orientační pro běžné soustružení. Optimální řezné podmínky závisí na obráběném materiálu, stabilitě stroje, chlazení a požadované kvalitě povrchu.
Užitečné tipy pro soustružení s CARBE TNMG 220412 RO P030 :
- Správné lámání třísek: Utvařeč RO nejlépe funguje při vyšších posuvech a větších hloubkách řezu. Při příliš malém úběru nemusí docházet ke správnému lámání třísek a mohou vznikat dlouhé, špatně odvoditelné třísky.
- Chlazení při soustružení: Při obrábění běžných ocelí lze podle řezných podmínek využít suché obrábění nebo chlazení. Při použití řezné kapaliny doporučujeme dostatečný a rovnoměrný přívod chlazení, který pomáhá omezit přehřívání břitu a zlepšuje odvod třísek.
- Nastavení řezných podmínek: Začněte na nižších doporučených hodnotách a postupně je upravujte podle stability obrábění, tvorby třísek a opotřebení destičky. Při hrubování je důležité zajistit dostatečnou tuhost stroje i upnutí obrobku.
- Volba správné geometrie: Pro jemné dokončování s malým přídavkem je vhodnější utvařeč FO. Pro střední obrábění zvolte MO, zatímco RO je určen především pro hrubování a vyšší úběry materiálu.
- Výběr poloměru špičky: Rádius R1,2 mm poskytuje vysokou pevnost řezné hrany a dobrou stabilitu při hrubovacím soustružení. Pro lehčí soustružení a nižší řezné síly může být vhodnější špička R0,8 mm
.
Využijte naší služby aplikačního technika:
Nejste si jisti výběrem správné břitové destičky nebo nastavením řezných podmínek? Náš aplikační technik vám rád poradí s výběrem vhodného nástroje podle obráběného materiálu a konkrétní aplikace. Pomůže vám také s optimalizací obrábění, zvýšením životnosti nástrojů a snížením výrobních nákladů. Kontaktujte naše obchodní zástupce pro domluvení testů VBD přímo u Vás !
Parameters
| Skladem | No |
| Aplikační oblast | Hrubování, Střední obrábění |
| Druh obráběného materiálu | Litina, Nerez, Ocel |